Comment le robinet à tournant sphérique atteint-il l'absence de fuite avec des matériaux d'étanchéité à siège souple ?
À l'été 2021, une usine chimique de la région de la côte du Golfe a connu une fuite mineure provenant d'unrobinet à tournant sphérique en acier inoxydablesur une ligne de benzène. La fuite était petite – quelques gouttes par minute seulement – mais en 72 heures, elle a libéré suffisamment de composés organiques volatils dans l’atmosphère pour déclencher un rapport obligatoire à l’EPA. Les amendes, les coûts de nettoyage et les dommages à la réputation qui en ont résulté ont dépassé 400 000 $. La cause profonde n’était pas un échec catastrophique ; il s'agissait d'un matériau de siège qui avait perdu sa mémoire élastique après deux ans de cyclage thermique. Cet incident illustre une vérité essentielle : l'absence de fuite dans les robinets à bille en acier inoxydable n'est pas obtenue par le corps métallique ou la bille polie. Ceci est obtenu grâce au matériau d'étanchéité du siège souple, et ses performances déterminent si une vanne est un atout fiable ou un passif latent.
L'expression « zéro fuite » dans la terminologie des vannes industrielles signifie une fermeture étanche aux bulles : aucune fuite visible de gaz ou de liquide à travers le siège dans des conditions de test spécifiées. Pour les robinets à bille en acier inoxydable, ce niveau d'intégrité d'étanchéité n'est possible qu'avec un siège souple : un composant polymère qui se déforme de manière microscopique pour combler les imperfections de la surface de la bille. Le choix de ce polymère, et l’ingénierie de son interface avec la balle, fait l’objet de cet article. Nous examinerons la physique de l'étanchéité des sièges souples, les propriétés des trois matériaux principaux (PTFE, RPTFE et PEEK), les caractéristiques de conception qui maintiennent la force d'étanchéité sur des milliers de cycles et les normes internationales qui vérifient l'absence de fuite. Il ne s’agit pas d’un aperçu marketing ; il s'agit d'une étude technique approfondie destinée aux ingénieurs, aux prescripteurs et aux professionnels de la maintenance qui ont besoin de comprendre pourquoi certains robinets à tournant sphérique en acier inoxydable tiennent bien pendant des décennies tandis que d'autres échouent en quelques mois.
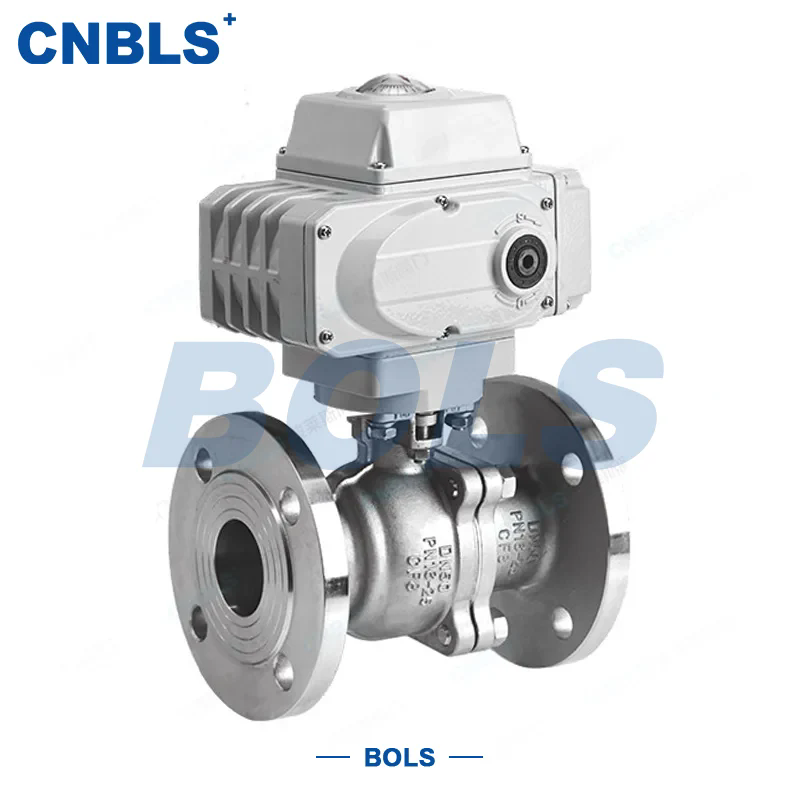
Table des matières
- 1. Qu'est-ce qui fait de l'absence de fuite une exigence essentielle dans les robinets à tournant sphérique en acier inoxydable ?
- 2. Comment les matériaux de siège souples créent-ils physiquement un joint sans fuite ?
- 3. Quels matériaux de siège souples offrent le meilleur équilibre entre étanchéité et durabilité ?
- 4. Quelles caractéristiques de conception assurent une force d’étanchéité constante ?
- 5. Comment les robinets à tournant sphérique en acier inoxydable sont-ils testés pour vérifier l'absence de fuite ?
- 6. Foire aux questions (FAQ)
- 7. Conclusion
1. Qu'est-ce qui fait de l'absence de fuite une exigence essentielle dans les robinets à tournant sphérique en acier inoxydable ?
L’exigence de zéro fuite n’est pas uniforme dans tous les secteurs. Dans certaines applications, quelques gouttes par minute sont tolérables ; dans d’autres, une seule molécule d’une substance dangereuse constitue une violation de la réglementation. La différence réside dans les conséquences. Pour une usine de traitement d’eau, une fuite d’un robinet à tournant sphérique en acier inoxydable peut gaspiller de l’eau et augmenter les coûts de pompage, mais il ne s’agit pas d’une urgence de sécurité. Pour un fabricant pharmaceutique produisant un médicament de chimiothérapie, une fuite signifie une contamination du produit, un rejet de lots et un risque potentiel pour le patient. Pour une installation de traitement de gaz naturel, une fuite signifie une émission fugitive qui contribue au réchauffement climatique et crée un risque d'explosion. Comprendre les enjeux aide les ingénieurs à justifier l’investissement dans des matériaux de siège souples de haute qualité.
Le tableau suivant répertorie les conséquences des fuites dans cinq secteurs représentatifs. Chaque ligne représente un coût de défaillance différent, de la simple maintenance à la responsabilité catastrophique.
| Industrie | Fluide typique | Conséquence de la fuite | Gravité relative des coûts |
| Traitement de l'eau | Eau potable, eaux usées | Perte d'eau, gaspillage d'énergie, nettoyage mineur | Faible |
| Nourriture et boissons | Sirops, jus, produits chimiques de nettoyage | Détérioration du produit, arrêt des installations sanitaires, croissance bactérienne | Moyen |
| Traitement chimique | Acides, solvants, produits caustiques | Corrosion des équipements, blessures corporelles, amendes réglementaires | Haut |
| Pharmaceutique | Principes actifs, eau stérile | Contamination de lots, rappel de produit, lettre d'avertissement de la FDA | Très élevé |
| Pétrole et gaz | Gaz naturel, pétrole brut, benzène | Explosion, émissions fugitives, dépollution environnementale | Extrême |
Notez que la gravité des coûts augmente non seulement avec la toxicité du fluide, mais aussi avec l'environnement réglementaire. Dans les secteurs pharmaceutique et pétrolier et gazier, les fuites ne sont pas simplement un problème de maintenance ; c'est un problème de conformité. Une seule fuite peut déclencher un audit, un arrêt et l’obligation de prouver que la vanne a été correctement spécifiée et entretenue. C'est pourquoi la sélection du matériau du siège et la documentation de ses performances sont si importantes. ÀValve Cie., Ltd de Zhejiang Bolaisi., notre usine maintient un programme de traçabilité complet pour chaque matériau de siège souple que nous utilisons, du lot de résine polymère au certificat de test final de la vanne. Cette documentation est souvent aussi précieuse pour nos clients que la vanne elle-même.
Au-delà du risque réglementaire, se pose la question du coût du cycle de vie. Un robinet à tournant sphérique en acier inoxydable bon marché avec un siège de mauvaise qualité peut coûter 50 $ et durer six mois. Une vanne haut de gamme dotée d'un siège RPTFE haute performance peut coûter 150 $ et durer cinq ans. Sur une décennie, la vanne bon marché nécessite 20 remplacements, 20 interventions de maintenance et 20 opportunités de fuite. La valve premium nécessite deux remplacements et deux interventions. Le coût total de possession (y compris la main d’œuvre, les temps d’arrêt et les risques) favorise fortement la solution haut de gamme. Notre usine a calculé que pour une usine chimique typique, la mise à niveau des sièges souples standard vers des sièges souples hautes performances réduit les coûts de maintenance liés aux vannes de 60 % sur une période de cinq ans. C’est l’argument économique en faveur de l’absence de fuite, et c’est pourquoi nous nous concentrons autant sur la science des matériaux et la fabrication de précision.
2. Comment les matériaux de siège souples créent-ils physiquement un joint sans fuite ?
Pour comprendre comment un siège souple atteint zéro fuite, vous devez penser à l’échelle microscopique. Une bille en acier inoxydable, même polie au fini miroir, n’est pas parfaitement lisse. Il présente des pics et des vallées mesurés en micro-pouces. Lorsque deux surfaces métalliques sont pressées l'une contre l'autre, comme dans un robinet à tournant sphérique à siège métallique, elles n'entrent en contact qu'au niveau des sommets les plus élevés. La surface de contact réelle ne représente qu’une infime fraction de la surface apparente. Le chemin fluide serpente à travers les vallées et les interstices entre les sommets. C'est pourquoi les vannes à siège métallique, bien qu'excellentes pour les températures élevées et les applications abrasives, fuient souvent légèrement. Ils s'appuient sur une pression de contact extrêmement élevée pour aplatir les pics, mais même dans ce cas, une étanchéité parfaite est difficile à garantir.
Un siège moelleux change complètement la physique. Le matériau polymère est plus doux que la bille métallique. Lorsque la vanne est fermée et que le siège est plaqué contre la bille, le polymère se déforme. Il coule dans les vallées, comble les vides et épouse les sommets. La surface de contact augmente considérablement, passant peut-être de 5 % de la surface apparente à plus de 90 %. Le chemin de fuite n’est pas seulement rétréci ; il est éliminé. L'étanchéité ne dépend pas de la perfection de la surface métallique, mais de la capacité du polymère à s'adapter à cette surface. C'est pourquoi un robinet à bille en acier inoxydable à siège souple peut obtenir une fermeture étanche aux bulles même lorsque la bille présente des rayures ou des marques d'usure mineures.
Le processus de création de ce sceau se déroule en trois étapes distinctes. La première étape estpremier contact. Lorsque la bille tourne vers la position fermée, le siège est comprimé contre elle. Le polymère commence à se déformer élastiquement et la zone de contact augmente. A ce stade, le sceau n’est pas encore terminé ; il peut encore y avoir des chemins de fuite microscopiques. La deuxième étape estexcitation par pression. À mesure que la pression du fluide de procédé augmente, elle agit sur le dossier du siège, le poussant plus fermement contre la bille. C'est l'effet auto-énergisant. Plus la pression est élevée, plus l’étanchéité est serrée. Le polymère continue de se déformer, comblant même les plus petites irrégularités. La troisième étape estéquilibre. Le siège atteint un état de compression dans lequel la force de récupération élastique du polymère équilibre la pression appliquée. A ce stade, le joint est complet et stable. Il restera étanche tant que le polymère conservera sa mémoire élastique.
Le tableau suivant compare la mécanique de contact d'un siège métallique à celle d'un siège souple pour la même charge appliquée. Les chiffres sont représentatifs d'un robinet à tournant sphérique en acier inoxydable de 1 pouce à 20 bars.
| Paramètre | Siège en métal (Stellite) | Siège souple (RPTFE) |
| Zone de contact (pourcentage apparent) | 5-10% | 85-95% |
| Largeur du chemin de fuite (microns) | 2-5 µm | < 0,1 µm |
| Taux de fuite typique (bulles/min) | 5-20 | 0 |
| Finition de surface requise (Ra) | 0,1 µm ou mieux | 0,4 µm acceptable |
| Effet auto-énergisant | Limité | Fort |
Le tableau montre clairement pourquoi les sièges souples sont le choix préféré pour les applications sans fuite. La zone de contact est d'un ordre de grandeur plus grande, le chemin de fuite est pratiquement éliminé et l'étanchéité s'améliore avec la pression. Cependant, cette performance s'accompagne d'un compromis : le siège souple est limité par la température et la résistance chimique du polymère. C'est pourquoi le choix des matériaux est si critique. Dans notre usine, nous testons chaque lot de polymère pour vérifier son module élastique, sa déformation rémanente en compression et sa compatibilité chimique avant qu'il ne soit usiné pour former un siège. Cela garantit que la physique de l'étanchéité joue en faveur de nos clients et non contre eux.
3. Quels matériaux de siège souples offrent le meilleur équilibre entre étanchéité et durabilité ?
Il n’existe pas de « meilleur » matériau de siège souple universel. Le choix optimal dépend d’un équilibre délicat entre les performances d’étanchéité, la résistance à la température, la compatibilité chimique et la durabilité mécanique. Un matériau parfaitement étanche à température ambiante peut se ramollir et couler à 150°C. Un matériau qui résiste à l'acide sulfurique concentré peut gonfler et se dégrader dans l'acétone. Le processus de sélection est un compromis technique et nécessite une compréhension claire de l’enveloppe opérationnelle. Chez Zhejiang Bolaisi Valve Co., Ltd., nous guidons nos clients dans ce compromis à l'aide d'un cadre décisionnel structuré.
La première considération esttempérature. Le PTFE et le RPTFE ont une limite de service continu de 200°C. Le PEEK étend cette température jusqu'à 250°C. Au-dessus de 250°C, les sièges souples ne conviennent pas ; une vanne à siège métallique est nécessaire. La deuxième considération estcompatibilité chimique. Le PTFE est presque universel et résiste à presque tous les produits chimiques industriels, à l'exception des métaux alcalins fondus et du fluor élémentaire. Le PEEK offre une bonne résistance à la plupart des produits chimiques mais peut être attaqué par des acides oxydants forts. La troisième considération estpression et charge mécanique. Le PTFE pur a une faible résistance à la compression et a tendance à s'écouler à froid sous haute pression. Le RPTFE, avec des charges de verre ou de carbone, résiste beaucoup mieux à l'écoulement à froid. Le PEEK est le plus résistant des trois et constitue le choix préféré pour les applications à haute pression. La quatrième considération estcycle de vie. Le PEEK présente la résistance à l'usure la plus élevée et durera le plus longtemps dans les applications à cycle élevé. Le RPTFE est intermédiaire et le PTFE a la durée de vie la plus courte.
Pour illustrer les compromis, considérons trois applications du monde réel. Dans une usine pharmaceutique, un robinet à tournant sphérique en acier inoxydable gère l'eau stérile à 121°C pendant les cycles SIP (vapeur sur place). La vanne est actionnée 20 fois par jour. Ici, la priorité est l’inertie chimique et la conformité FDA. Le PTFE est le meilleur choix car il est inerte, non toxique et peut supporter la température. La durée de vie est adéquate pour cette application à faible cycle. Dans une usine chimique, une vanne traite 30 % d'acide chlorhydrique à 80°C avec 500 cycles par jour. La priorité est la résistance chimique et la résistance à l’usure. Le RPTFE avec charge de carbone est le choix optimal car il résiste à l'acide et a une durée de vie plus longue que le PTFE pur. Dans une installation pétrolière et gazière, une vanne traite du gaz naturel à 150°C et 100 bars avec 200 cycles par jour. La priorité est l’étanchéité à haute pression et la stabilité thermique. Le PEEK est le meilleur choix car il résiste à la déformation sous pression et maintient sa force d’étanchéité à des températures élevées.
Le tableau suivant présente une comparaison côte à côte des trois principaux matériaux de siège souples selon les principaux critères de sélection.
| Critère | PTFE | RPTFE (rempli de carbone) | COUP D'OEIL |
| Température continue maximale | 200°C | 200°C | 250°C |
| Résistance chimique | Excellent (universel) | Très bien | Bon (limité par les oxydants) |
| Résistance à la compression | Faible | Haut | Très élevé |
| Résistance à l'écoulement à froid | Pauvre | Bien | Excellent |
| Résistance à l'usure | Modéré | Très bien | Excellent |
| Durée de vie typique (relative) | 1x | 3x | 8x |
| Coût relatif | Faible | Moyen | Haut |
Le cadre décisionnel peut être résumé simplement. Si l'application est à basse pression, à faible cycle et nécessite une résistance chimique universelle, choisissez le PTFE. Si l'application est à pression moyenne, à cycle moyen et nécessite un équilibre entre résistance chimique et résistance à l'usure, choisissez le RPTFE. Si l'application est à haute pression, à cycles élevés et nécessite une durabilité et une résistance à la température maximales, choisissez le PEEK. Bien entendu, les applications réelles sont rarement catégorisées avec autant de précision. C'est pourquoi notre usine propose un programme de tests sur échantillons : nous usinerons les sièges à partir de chaque matériau candidat et les testerons dans les conditions de fonctionnement réelles du client. Cette approche empirique élimine les incertitudes et garantit que le matériau sélectionné ne présente aucune fuite pendant la durée de vie requise.
4. Quelles caractéristiques de conception assurent une force d’étanchéité constante ?
Même le meilleur matériau de siège échouera si la vanne n'est pas conçue pour maintenir une force d'étanchéité constante dans le temps. Le siège est soumis à un cycle incessant de compression et de relâchement, de dilatation et de contraction thermique et d'attaque chimique. Sans une conception soignée, la force d’étanchéité se dégradera et des fuites commenceront. Les caractéristiques de conception suivantes sont essentielles pour garantir qu'un robinet à tournant sphérique en acier inoxydable ne présente aucune fuite pendant toute sa durée de vie.
Géométrie du siège.La forme du siège à l'endroit où il entre en contact avec la bille détermine la pression de contact et le comportement d'auto-excitation. Un siège conique avec un angle peu profond (généralement de 30° à 45°) offre une grande zone de contact et une forte auto-énergisation. Un siège sphérique s'adapte plus étroitement à la balle mais est plus difficile à fabriquer. Nos ingénieurs utilisent l'analyse par éléments finis pour optimiser le profil du siège pour chaque taille de vanne et classe de pression. L’objectif est d’obtenir une répartition uniforme des contraintes de contact sans dépasser la résistance à la compression du polymère.
Rétention du siège.Le siège doit être solidement maintenu dans le corps de la vanne. S'il bouge ou tourne, l'étanchéité sera compromise. Les trois principales méthodes de rétention sont l'ajustement par pression, la retenue mécanique et la retenue à ressort. L'ajustement par pression est simple et économique, mais peut se desserrer sous l'effet d'un cycle thermique. Un dispositif de retenue mécanique utilise un anneau fileté ou une plaque boulonnée pour maintenir le siège en place ; c'est plus sécurisé mais ajoute de la complexité. Une conception à ressort utilise un ressort ondulé ou une rondelle Belleville pour appliquer une précharge constante au siège. Il s’agit de la méthode la plus fiable car elle compense automatiquement l’usure, la dilatation thermique et les fluctuations de pression. Pour les applications à cycles élevés ou à haute température, nous recommandons fortement les sièges à ressort.
Support de siège.Les polymères mous, notamment le PTFE, ont tendance à se déformer sous la pression. Une bague d'appui métallique (généralement en acier inoxydable) est placée derrière l'assise pour limiter cette déformation. La bague d'appui agit également comme un dissipateur thermique, évacuant la chaleur de l'interface d'étanchéité et réduisant le taux de dégradation du polymère. Le jeu entre le siège et la bague d'appui doit être soigneusement contrôlé ; trop serré et le siège ne peut pas se déformer suffisamment pour assurer l'étanchéité ; trop lâche et le siège dépasse dans l'espace. Notre usine usine la bague d'appui avec une tolérance de ±0,02 mm pour garantir une interférence correcte.
Finition superficielle.La finition de surface de la balle est un paramètre de conception critique. Une surface plus rugueuse fournit plus de « dents » mécaniques pour que le polymère adhère, mais elle augmente également la friction et l'usure. Une surface plus lisse réduit la friction mais nécessite un matériau de siège plus souple pour obtenir une étanchéité. La finition de surface optimale est généralement de Ra 0,2 à 0,4 µm, ce qui est suffisamment lisse pour minimiser l'usure mais suffisamment rugueuse pour permettre au polymère de pénétrer dans la surface. Nos billes sont rodées et polies selon ces spécifications, et nous vérifions la finition avec un profilomètre sur chaque lot de production.
Le tableau suivant résume les caractéristiques de conception et leur impact sur les performances d'étanchéité.
| Caractéristique de conception | Fonction | Impact sur l'étanchéité |
| Géométrie du siège (conique 30-45°) | Optimise le stress de contact et l’auto-énergisation | Élevé : détermine l'étanchéité initiale et la réponse à la pression |
| Rétention à ressort | Maintient une précharge constante | Très élevé : compense l'usure et les cycles thermiques |
| Anneau de support en métal | Limite la déformation du polymère | Élevé : empêche l’extrusion et le flux froid |
| Finition de la surface de la bille (Ra 0,2-0,4 µm) | Équilibre la friction et le codage en polymère | Modéré : affecte la cohérence du joint et le taux d’usure |
| Conception du joint de tige | Empêche les fuites autour de la tige | Élevé : chemin de fuite courant s'il n'est pas correctement conçu |
Ces caractéristiques de conception ne sont pas indépendantes ; ils interagissent. Un siège à ressort nécessite une bague d'appui pour éviter une compression excessive. Une géométrie de siège conique nécessite une finition de surface spécifique sur la bille pour obtenir une contrainte de contact optimale. Notre usine conçoit l’ensemble du système d’étanchéité comme un tout intégré, plutôt que comme un ensemble de composants individuels. Cette approche systémique est la raison pour laquelle nos vannes à bille en acier inoxydable atteignent systématiquement zéro fuite dans les applications les plus exigeantes, du service cryogénique à la vapeur à haute température.
5. Comment les robinets à tournant sphérique en acier inoxydable sont-ils testés pour vérifier l'absence de fuite ?
La qualité de la conception et des matériaux dépend de celle des tests qui les vérifient. Un robinet à tournant sphérique en acier inoxydable qui quitte l'usine sans un test d'étanchéité approprié est un problème imminent. Les normes internationales qui régissent les tests des vannes (API 598, ISO 5208 et ISO 15848) fournissent le cadre permettant de vérifier l'absence de fuite. Chez Zhejiang Bolaisi Valve Co., Ltd., chaque vanne que nous fabriquons est soumise à un protocole de test rigoureux qui dépasse ces exigences minimales. Cette section décrit ce protocole du point de vue d'un ingénieur de test en usine.
La journée de test commence par une inspection visuelle. La vanne est vérifiée pour le bon montage, la bonne orientation de la bille et la présence de toutes les fixations. La vanne est ensuite montée sur le banc d'essai. Pour un robinet à tournant sphérique en acier inoxydable, le banc d'essai est généralement un collecteur hydraulique ou pneumatique qui permet une pressurisation indépendante des côtés amont et aval. Le premier test est leessai d'obus. La vanne est partiellement ouverte et la cavité corporelle est pressurisée avec de l'eau à 1,5 fois la pression nominale maximale. La vanne est maintenue à cette pression pendant au moins 60 secondes. Toute fuite visible, suintement ou déformation structurelle constitue un motif de rejet. Ce test vérifie l'intégrité du corps de la vanne et du joint du chapeau.
Le deuxième test est letest d'étanchéité du siège. Il s’agit du test critique pour garantir l’absence de fuite. La vanne est fermée et le côté amont est pressurisé avec de l'eau ou de l'air, selon les spécifications du client. Pour les robinets à tournant sphérique en acier inoxydable à siège souple, le critère d'acceptation est généralement zéro fuite : pas de bulles visibles lors d'un test d'immersion dans l'eau, ou aucune chute de pression détectable lors d'un test de chute de pression. La pression d'essai est généralement 1,1 fois la pression nominale à température ambiante. La vanne est maintenue à cette pression pendant au moins 60 secondes. Le côté aval est surveillé via un voyant ou un transducteur de pression. Si une fuite est détectée, la vanne est rejetée et démontée pour enquête. Le siège est examiné pour déceler tout dommage et la surface de la balle est vérifiée pour déceler des rayures. La cause fondamentale est identifiée et corrigée avant que la vanne ne soit réassemblée et testée à nouveau.
Le troisième test est letest de la banquette arrière, le cas échéant. Ce test vérifie que le joint de tige peut contenir de la pression lorsque la vanne est complètement ouverte. La valve est complètement ouverte et la cavité corporelle est sous pression. La zone autour de la tige est surveillée pour détecter les fuites. Ce test est particulièrement important pour les vannes qui seront utilisées dans des applications où la vanne reste ouverte pendant de longues périodes.
Le tableau suivant résume le protocole de test et les critères d'acceptation utilisés dans notre usine.
| Test | Moyen | Pression d'essai | Durée | Critères d'acceptation |
| Test de coque | Eau | 1,5x pression nominale | 60 secondes | Aucune fuite ou déformation visible |
| Test d'étanchéité du siège (liquide) | Eau | 1,1x pression nominale | 60 secondes | Zéro fuite (pas de gouttes) |
| Test de fuite du siège (gaz) | Air ou azote | 1,1x pression nominale | 60 secondes | Zéro bulle (étanche aux bulles) |
| Test de la banquette arrière | Eau | 1,1x pression nominale | 60 secondes | Aucune fuite visible autour de la tige |
Chaque vanne qui réussit ces tests reçoit un certificat de test qui comprend le numéro de série, la date du test, les pressions de test et le nom du technicien. Ce certificat est traçable jusqu'au lot de matériaux et au dossier de fabrication. Pour les clients des secteurs réglementés, cette documentation est essentielle pour leurs propres audits qualité. Dans notre usine, nous conservons une copie de chaque certificat de test pendant au moins dix ans. Nous proposons également des tests par des tiers pour les applications critiques, où le représentant du client peut observer les tests en personne. Ce niveau de transparence fait partie de notre engagement envers la qualité et de notre confiance dans les performances de nos robinets à tournant sphérique en acier inoxydable.
6. Foire aux questions (FAQ)
Question 1 : Quelle est la différence entre zéro fuite et fermeture étanche aux bulles ?
Réponse : Zéro fuite et fermeture étanche aux bulles sont souvent utilisées de manière interchangeable, mais il existe une différence subtile. L'étanchéité aux bulles est un critère de test spécifique défini dans des normes telles que API 598, où la vanne est testée avec de l'air ou du gaz et aucune bulle n'est observée dans un bain-marie pendant une période spécifiée. Zéro fuite est un terme plus large qui signifie aucune fuite détectable d’aucune sorte, qu’elle soit liquide ou gazeuse. En pratique, pour les robinets à tournant sphérique en acier inoxydable à sièges souples, obtenir une fermeture étanche aux bulles équivaut à atteindre zéro fuite.
Question 2 : Les robinets à tournant sphérique en acier inoxydable peuvent-ils maintenir une fuite nulle à haute température ?
Réponse : Les robinets à tournant sphérique en acier inoxydable peuvent maintenir une fuite nulle à haute température, mais la température maximale dépend du matériau du siège. Les sièges en PTFE et RPTFE sont limités à environ 200°C. Les sièges PEEK peuvent fonctionner jusqu’à 250°C. Pour les applications au-dessus de ces températures, un robinet à tournant sphérique à siège métallique est requis. Chez Zhejiang Bolaisi Valve Co., Ltd., nous proposons des robinets à tournant sphérique en acier inoxydable avec des matériaux de siège haute température qui maintiennent des performances sans fuite à des températures élevées.
Question 3 : Comment le matériau du siège affecte-t-il le couple de fonctionnement des robinets à tournant sphérique en acier inoxydable ?
Réponse : Le matériau du siège affecte considérablement le couple de fonctionnement des robinets à tournant sphérique en acier inoxydable. Le PTFE et le RPTFE ont un faible coefficient de friction, ce qui se traduit par un couple de fonctionnement plus faible. Le PEEK a un coefficient de friction légèrement plus élevé, ce qui peut nécessiter un couple de fonctionnement plus élevé. La conception du siège, y compris la zone de contact et l'ajustement serré, affecte également le couple. Notre usine optimise la combinaison du matériau et de la conception du siège pour minimiser le couple de fonctionnement tout en maintenant des performances sans fuite.
Question 4 : Quelle est la durée de vie typique des robinets à tournant sphérique en acier inoxydable à sièges souples ?
Réponse : La durée de vie des robinets à tournant sphérique en acier inoxydable à sièges souples dépend des conditions de fonctionnement, de la fréquence de fonctionnement et du matériau du siège. Dans des conditions normales, un robinet à tournant sphérique en acier inoxydable de haute qualité peut fournir 100 000 cycles ou plus avant que le siège ne doive être remplacé. Dans les applications abrasives ou à cycle élevé, la durée de vie peut être plus courte. Notre usine utilise des matériaux de haute qualité et une fabrication de précision pour maximiser la durée de vie de nos robinets à tournant sphérique en acier inoxydable.
Question 5 : Les robinets à bille en acier inoxydable peuvent-ils être réparés s'ils commencent à fuir ?
Réponse : Oui, les robinets à tournant sphérique en acier inoxydable peuvent souvent être réparés en remplaçant les sièges et les joints de tige. Il s’agit d’une procédure de maintenance courante. La vanne doit être retirée de la conduite, démontée et les sièges et joints usés remplacés par des neufs. Notre usine fournit des kits de sièges de remplacement pour nos robinets à tournant sphérique en acier inoxydable et nous pouvons fournir des instructions pour la procédure de réparation. Dans certains cas, il peut être plus rentable de remplacer la vanne entière.
7. Conclusion
L’absence de fuite dans les robinets à tournant sphérique en acier inoxydable n’est pas une question de hasard ; c'est le résultat d'une ingénierie délibérée. Le matériau d'étanchéité du siège souple, qu'il s'agisse de PTFE, de RPTFE ou de PEEK, est le composant essentiel qui se déforme pour combler les imperfections microscopiques, s'auto-alimente sous pression et maintient son intégrité pendant des milliers de cycles. La conception du siège, y compris sa géométrie, sa méthode de rétention et sa structure de support, garantit que la force d'étanchéité reste constante tout au long de la durée de vie de la vanne. Et le protocole de test (test de coque, test d'étanchéité du siège et test du siège arrière) vérifie que chaque vanne répond à la norme zéro fuite avant de quitter l'usine.
Chez Zhejiang Bolaisi Valve Co., Ltd., nous nous sommes consacrés à maîtriser l'art et la science de l'étanchéité des sièges souples dans les robinets à tournant sphérique en acier inoxydable. Nos vannes sont conçues avec la combinaison optimale de matériaux, de conception et de précision de fabrication pour offrir des performances fiables et sans fuite dans les applications les plus exigeantes. Nous testons chaque vanne selon les normes internationales et fournissons une documentation complète à nos clients. Que vous soyez dans le secteur de la transformation chimique, du pétrole et du gaz, de l'industrie pharmaceutique ou du traitement de l'eau, nos robinets à tournant sphérique en acier inoxydable peuvent répondre à vos exigences d'étanchéité les plus strictes.
Contactez Zhejiang Bolaisi Valve Co., Ltd. aujourd'huipour en savoir plus sur nos vannes à bille en acier inoxydable et sur la manière dont nous pouvons vous aider à atteindre zéro fuite dans vos applications critiques.
Actualités connexes
- Connaissance de base des vannes industrielles
- Qu'est-ce qui fait des robinets à tournant sphérique le choix privilégié pour les services à haute pression et haute température ?
- Comment le robinet à tournant sphérique maintient-il une étanchéité étanche dans des conditions de température élevée ?
- Pourquoi un robinet à tournant sphérique à bride haute en deux parties est-il un choix intelligent pour le contrôle des pipelines industriels modernes
- Pourquoi les vannes papillon de ventilation haute performance sont-elles essentielles au contrôle du flux d'air industriel moderne
- Comment un robinet à soupape à bride GB peut-il améliorer le contrôle des pipelines industriels et la sécurité opérationnelle
Laissez-moi un message